




Paduan aluminium merupakan material penting dalam industri modern. Alasannya meliputi kepadatan yang rendah, rasio kekuatan terhadap berat yang tinggi, serta konduktivitas listrik dan termal yang tinggi. Sifat-sifat ini menjadikannya kunci dalam industri seperti pesawat terbang dan kedirgantaraan, otomotif, elektronik, dan aplikasi perpindahan panas. Upaya para produsen modern untuk menggantikan logam yang lebih berat seperti baja dan tembaga diperkirakan akan menjadikan proses penyambungan (brazing) sebagai proses yang penting.
Pentingnya perpindahan dalam banyak aplikasi berkinerja tinggi bergantung pada keberhasilan pembuatan sambungan melalui proses penyolderan. Namun, aluminium tidak mudah disolder. Hal ini terutama disebabkan oleh reaktivitas dan sensitivitas suhu material tersebut. Tips berikut akan memberikan beberapa informasi penting untuk memastikan penyolderan material aluminium yang aman dan efisien.
Memahami Sifat Fisik dan Kimia Aluminium
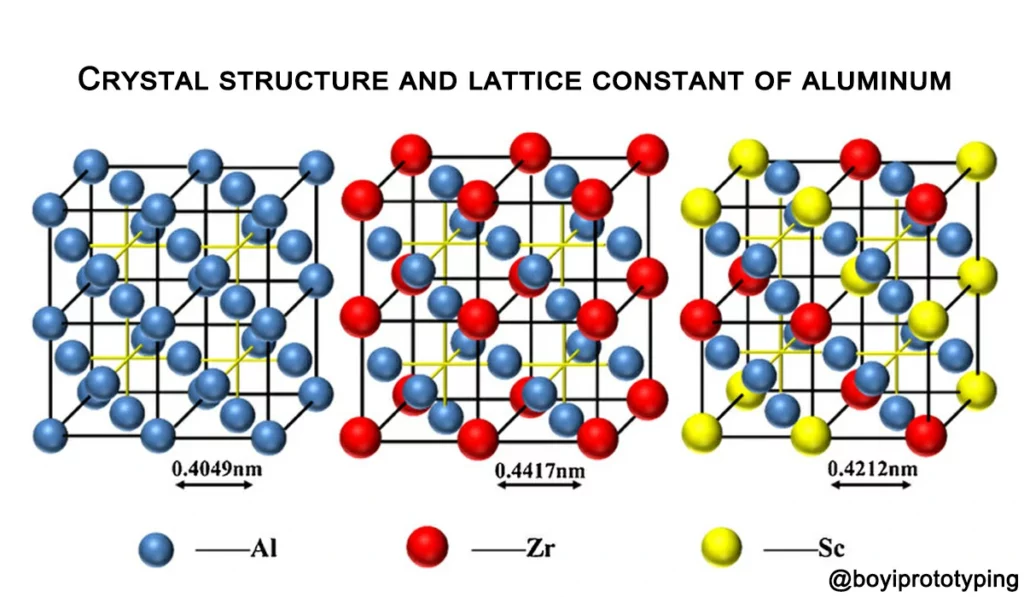
Kepadatan aluminium mendekati 2,7 g/cm³, yang hanya sepertiga dari kepadatan baja dan tembaga. Itulah mengapa aluminium banyak digunakan. Selain itu, aluminium memiliki konduktivitas termal dan listrik yang baik, terutama pada radiator dan aplikasi perpindahan panas, serta dalam pembuatan komponen listrik.
Di sisi lain, sifat-sifat ini membuat proses penyolderan material menjadi lebih menantang. Aluminium cenderung memanas dengan cepat dan merata, sehingga sulit dikendalikan selama siklus penyolderan.
2. Tantangan Lapisan Oksida
Salah satu tantangan utama dalam penyambungan aluminium adalah pembentukan lapisan oksida (Al₂O₃) yang sangat padat pada aluminium, yang terjadi seketika saat kontak dengan udara. Lapisan oksida ini sangat stabil secara kimia, memiliki titik leleh yang sangat tinggi, dan mencegah logam pengisi mengalir pada logam dasar.
kiat-kiat penting
- Diasumsikan oksida selalu ada, bahkan setelah pembersihan mekanis.
- Gunakan fluks yang tepat atau atmosfer terkontrol yang khusus untuk aluminium.
- Jaga agar interval waktu antara persiapan permukaan dan penyolderan sesingkat mungkin untuk meminimalkan oksidasi.
Pengelasan yang berhasil tidak "melarutkan," melainkan harus melonggarkan, memecah, menggeser, dan memindahkan oksida menjauh dalam aliran logam pengisi yang dibantu fluks.
Mengontrol Pertumbuhan Termal dan Laju Pemanasan.
Aluminium memiliki koefisien ekspansi termal yang lebih tinggi, jauh lebih besar daripada baja atau tembaga. Hal ini dapat menyebabkan tegangan dan retakan mikro pada lapisan oksida selama pemanasan kecepatan tinggi. Meskipun retakan tersebut dapat bermanfaat dalam meningkatkan penetrasi fluks, retakan tersebut dapat menyebabkan distorsi atau ketidaksejajaran sambungan jika pemanasan tidak merata.
Praktik terbaik meliputi:
- Pemanasan yang lambat, bertahap, dan berkelanjutan jika memungkinkan.
- Perlengkapan yang baik untuk mengakomodasi perluasan.
- Menghilangkan perbedaan suhu yang terlalu mencolok pada sayatan tipis.
Hindari Risiko Terbakar Berlebihan dan Meleleh
Sejumlah besar paduan aluminium memiliki suhu solidus yang relatif rendah. Penyambungan dengan patri di dekat titik leleh juga rentan terhadap efek pembakaran berlebih di mana logam dasar mulai kehilangan integritas strukturalnya.
Salah satu aturan yang paling efektif adalah suhu penyambungan tidak boleh lebih tinggi dari 30-40 °C di bawah suhu solidus paduan. Pengaturan suhu yang ketat sangat dibutuhkan terutama pada bagian yang tipis dan rakitan yang rumit.
Pilih Suhu Brazing yang Sesuai.
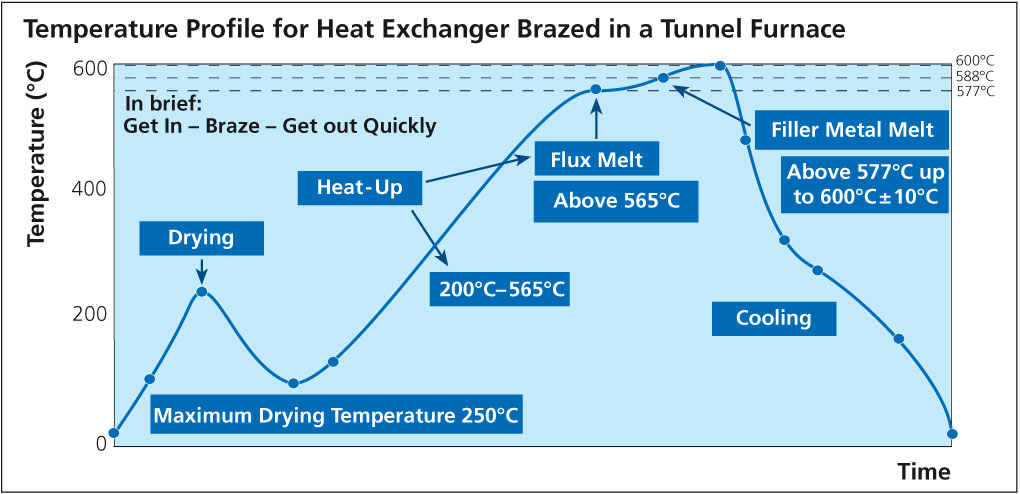
Suhu liquidus logam pengisi banyak digunakan sebagai kategorisasi dalam proses penyambungan aluminium:
Penyambungan dengan suhu tinggi (500-630 derajat C).
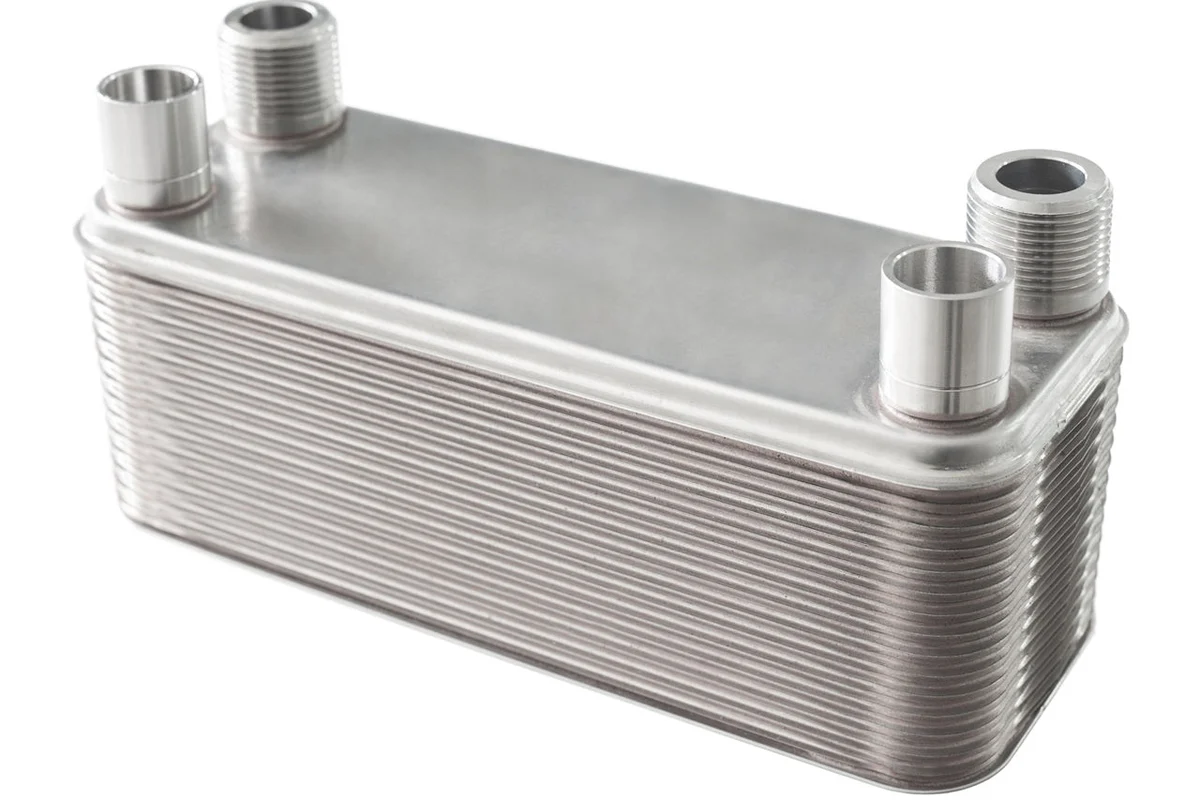
Saluran ini biasanya memanfaatkan pengisi aluminium-silikon (Al-Si). Pengisi ini secara metalurgi kompatibel dengan logam dasar sehingga memberikan perilaku pembasahan yang unggul dan ketahanan korosi yang baik. Ini adalah aplikasi umum di mana beban permintaan tinggi terlibat, seperti penukar panas.
Penyambungan dengan Suhu Sedang (300-500 derajat C)
Kisaran ini biasanya digunakan dengan pengisi seng-aluminium (Zn-Al). Pengisi ini dapat digunakan pada suhu pemrosesan yang lebih rendah, tetapi harus dikontrol dengan baik untuk menghindari pengikisan logam dasar.
Penyambungan dengan Suhu Rendah (Kurang dari 300 derajat Celcius)
Metode ini menggunakan sistem fluks organik dan sering dianggap lebih mirip dengan penyolderan lunak. Meskipun dapat digunakan dalam aplikasi ringan, metode ini memiliki tingkat kekuatan dan daya tahan sambungan yang lebih rendah.
Pemilihan rentang suhu yang tepat didasarkan pada komposisi paduan, desain sambungan, dan penggunaan.
Pilihlah Flux Technology dengan Bijak
Pemilihan fluks sangat penting dalam proses penyambungan aluminium. Fluks konvensional dalam bentuk klorida bekerja dengan cara mengganggu lapisan oksida secara agresif, tetapi dapat meninggalkan sisa material korosif jika tidak dibersihkan.
Salah satu peningkatan terbesar adalah fluks berbasis fluoroaluminat. Fluks ini:
- Tidak higroskopis (tidak menyerap kelembapan) adalah
- Buang residu yang tidak korosif.
- Tidak larut dalam air dalam jumlah kecil.
Alat ini cocok untuk proses pengelasan atmosfer terkontrol dan produksi volume besar di industri.
Penyambungan Vakum sebagai Pilihan untuk Presisi Tinggi
Penghilangan oksida dilakukan dalam proses brazing vakum, dan tidak menggunakan fluks konvensional. Sebaliknya, uap magnesium merupakan faktor penentu. Interaksi antara magnesium dan aluminium oksida mengurangi oksida dan memfasilitasi pembasahan bahan pengisi melalui transfer massa antar antarmuka serta menurunkan tegangan permukaan.
Keuntungan dari pengelasan vakum adalah:
- Tidak ada residu fluks pada sambungan yang bersih.
- Kontrol dimensi yang berkualitas.
- Kualitas yang konsisten pada perakitan dengan kompleksitas yang lebih tinggi.
Namun demikian, hal ini memerlukan kontrol yang tepat terhadap proses dan peralatan khusus.
Kompatibilitas Metalurgi
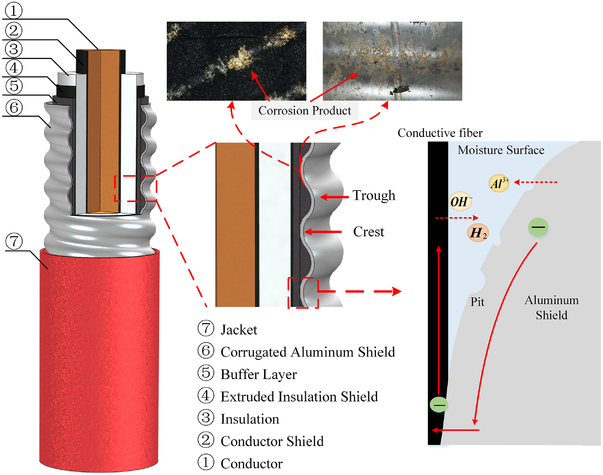
Potensial elektroda aluminium sangat negatif, sehingga membuatnya rentan terhadap korosi galvanik ketika dicampur dengan logam pengisi lain yang tidak kompatibel. Aplikasi yang menggunakan pengisi dengan logam berat seperti timah atau timbal dapat menyebabkan korosi elektrokimia yang terjadi sangat cepat dalam kondisi basah atau konduktif.
Untuk mengurangi risiko:
- Pengecoran pengisi yang rapat dengan paduan dasar.
- Bahan ini tidak boleh dicampur dengan logam yang berbeda kecuali jika diisolasi dengan baik.
- Lingkungan layanan yang perlu dipertimbangkan selama pemilihan bahan pengisi.
- Hindari peleburan dan erosi.
Mencegah Erosi dan Peleburan
Beberapa unsur pengisi, terutama seng, sangat larut dalam aluminium pada suhu tinggi. Jika suhu atau waktu penahanan terlalu tinggi, pengisi yang meleleh dapat merambat melalui batas butir dan mengikis atau meleleh, terutama di area yang tipis.
- Strategi mitigasi:
- Pengendalian suhu.
- Waktu tinggal yang lebih singkat dan terkontrol.
- Jarak bebas antar sambungan untuk membatasi volume bahan pengisi.
Maksimalkan Desain dan Pemasangan Sambungan
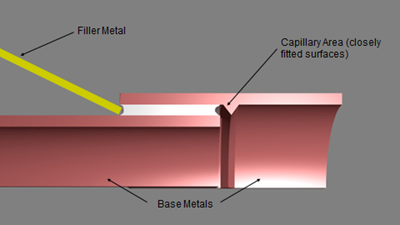
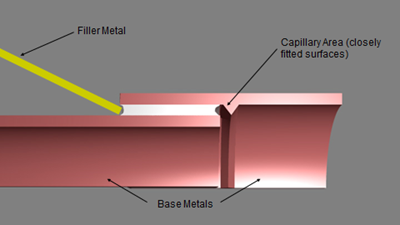
Bahkan bahan patri yang unggul pun tidak mampu menutupi desain sambungan yang buruk. Patri aluminium didasarkan pada aksi kapiler, yang efektif dengan jarak celah yang teratur.
Pedoman umum meliputi:
- Celah sambungan yang bersih dan seragam
- Permukaan yang agak licin untuk mempermudah aliran pengisi.
- Instruksi yang memadai untuk membantu aksi kapiler.
- Sambungan yang dirancang dengan baik meminimalkan cacat dan meningkatkan pengulangan.
Ringkasan: Akurasi dan ketelitian adalah Kunci Sukses
Membengkokkan material aluminium merupakan peluang sekaligus tantangan. Bobotnya yang ringan dan karakteristik kinerja tinggi aluminium menjadikannya elemen yang sangat berharga dalam sistem teknik modern, namun keberadaan lapisan oksida dan sensitivitas termal memerlukan manajemen proses yang ketat dan teratur. Pemilihan bahan pengisi dan fluks, serta pengendalian suhu selama proses pembengkokan, bergantung pada pengetahuan tentang perilaku material dan keberhasilannya sudah ditentukan sebelumnya.
Cara lain untuk membayangkan pengelasan aluminium adalah seperti mengelas es: lapisan oksida adalah lapisan beku dan keras kepala yang sulit diikat, dan panas yang berlebihan akan dengan mudah merusak material dasar di bawahnya. Namun, jika metode yang tepat digunakan dan perhatian yang cermat diberikan, pengelasan aluminium juga dapat menghasilkan sambungan yang kuat dan andal yang dapat mengakomodasi kebutuhan desain yang lebih ringan dan efisien saat ini.
Mengapa Anda Memilih Dodo Machine?
Peralatan dan dukungan proses yang tepat dapat membuat perbedaan yang terukur dalam kualitas sambungan dan stabilitas produksi bagi mereka yang bekerja dengan pengelasan aluminium di lingkungan industri yang menuntut. Mulai dari kontrol suhu yang presisi hingga manajemen atmosfer yang konsisten, solusi pengelasan modern membantu mengurangi cacat terkait oksida, risiko erosi, dan tingkat pengerjaan ulang.
Untuk mengetahui lebih lanjut tentang mesin patri profesional dan solusi siap produksi yang dirancang untuk pengolahan aluminium, silakan hubungi kami. Mesin Dodo untuk detail selengkapnya.