




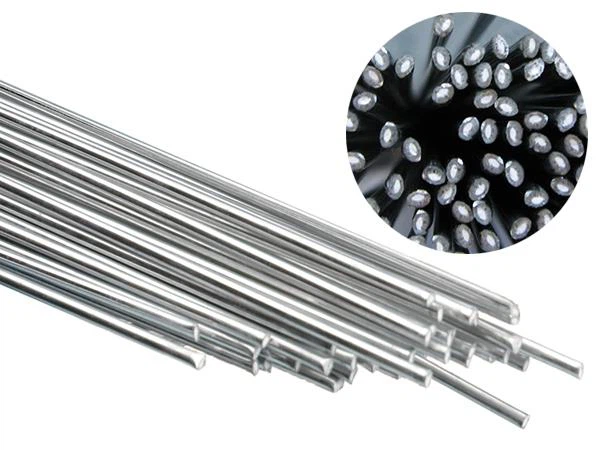
Aluminiumlegierungen sind ein wichtiger Werkstoff in der modernen Industrie. Gründe hierfür sind ihre geringe Dichte, ihr hohes Festigkeits-Gewichts-Verhältnis sowie ihre hohe elektrische und thermische Leitfähigkeit. Diese Eigenschaften machen sie zu einem Schlüsselelement in Branchen wie der Luft- und Raumfahrt, der Automobilindustrie, der Elektronik und der Wärmeübertragung. Die Bestrebungen moderner Hersteller, schwerere Metalle wie Stahl und Kupfer zu ersetzen, dürften das Hartlöten zu einem wichtigen Verfahren machen.
Die Bedeutung der Verdrängung in vielen Hochleistungsanwendungen hängt von der erfolgreichen Herstellung von Verbindungen durch Löten ab. Aluminium lässt sich jedoch nicht ohne Weiteres löten. Dies liegt hauptsächlich an der Reaktivität und Temperaturempfindlichkeit des Materials. Die folgenden Tipps liefern wichtige Informationen für ein sicheres und effizientes Löten von Aluminium.
Die physikalischen und chemischen Eigenschaften von Aluminium verstehen
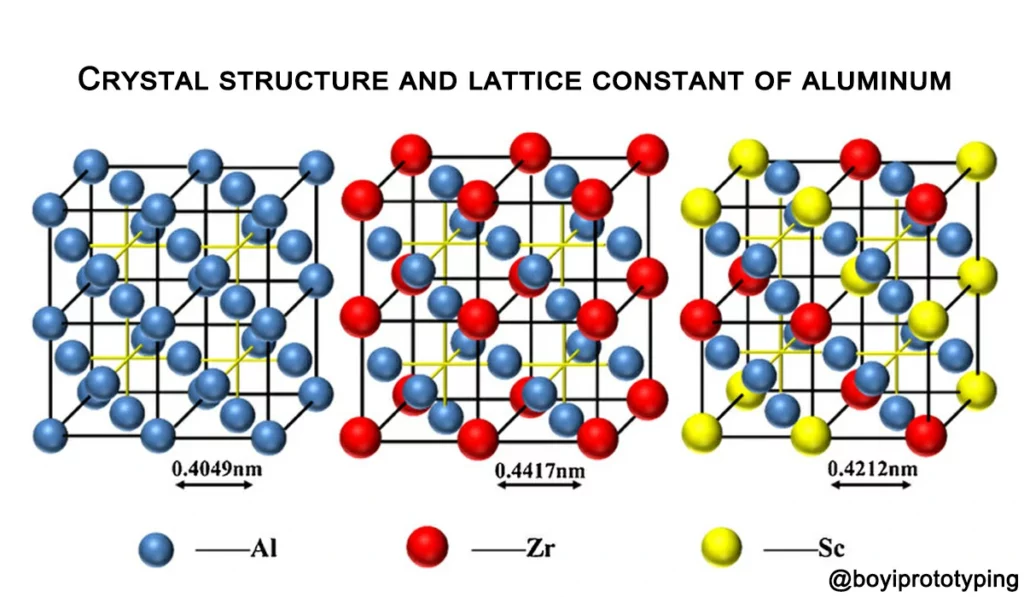
Die Dichte von Aluminium liegt bei etwa 2,7 g/cm³, also nur bei einem Drittel der Dichte von Stahl und Kupfer. Daher findet Aluminium so breite Anwendung. Darüber hinaus besitzt Aluminium gute Wärme- und elektrische Leitfähigkeiten, insbesondere in Heizkörpern, Wärmeübertragungsanwendungen und bei der Herstellung elektrischer Bauteile.
Andererseits erschweren diese Eigenschaften das Hartlöten des Materials zusätzlich. Aluminium neigt dazu, sich schnell und gleichmäßig zu erhitzen, was die Kontrolle während des Lötprozesses erschwert.
2. Die Herausforderung der Oxidschicht
Eine der größten Herausforderungen beim Aluminiumlöten ist die Bildung einer dichten Oxidschicht (Al₂O₃) auf dem Aluminium, die sich sofort beim Kontakt mit Luft bildet. Diese Oxidschicht ist chemisch sehr stabil, hat einen extrem hohen Schmelzpunkt und verhindert, dass die Lötmetalle auf das Grundmaterial fließen.
wichtige Tipps
- Gehen Sie davon aus, dass Oxide auch nach mechanischer Reinigung immer vorhanden sind.
- Verwenden Sie geeignete Flussmittel oder kontrollierte Atmosphären, die speziell für Aluminium geeignet sind.
- Um die Oxidation zu minimieren, sollte der Zeitraum zwischen Oberflächenvorbereitung und Löten so kurz wie möglich sein.
Ein erfolgreiches Löten “lötet” sich nicht auf, sondern muss vielmehr das Oxid in einem flussmittelunterstützten Lötmetallstrom lockern, brechen, verdrängen und wegtransportieren.
Kontrolle der Wärmeausdehnung und der Erwärmungsrate.
Aluminium besitzt einen deutlich höheren Wärmeausdehnungskoeffizienten als Stahl oder Kupfer. Dies kann bei schneller Erwärmung zu Spannungen und Mikrorissen in der Oxidschicht führen. Obwohl solche Risse die Flussmittelpenetration verbessern können, können sie bei ungleichmäßiger Erwärmung Verformungen oder eine Fehlausrichtung der Verbindung verursachen.
Zu den bewährten Verfahren gehören:
- Langsame, schrittweise und kontinuierliche Erwärmung, wo immer möglich.
- Gute Ausstattung, die für eine Erweiterung geeignet ist.
- Beseitigung grober thermischer Unterschiede in Dünnschnitten.
Vermeiden Sie die Gefahr des Überbrennens und Schmelzens.
Viele Aluminiumlegierungen weisen eine relativ niedrige Solidustemperatur auf. Beim Hartlöten nahe dem Schmelzpunkt besteht zudem die Gefahr des Überbrennens, wodurch das Grundmaterial seine strukturelle Integrität verliert.
Eine der wichtigsten Regeln besagt, dass die Löttemperatur nicht mehr als 30–40 °C unter der Solidustemperatur der Legierung liegen sollte. Eine präzise Temperaturregelung ist insbesondere bei dünnen Bauteilen und komplexen Baugruppen erforderlich.
Wählen Sie die geeignete Löttemperatur.
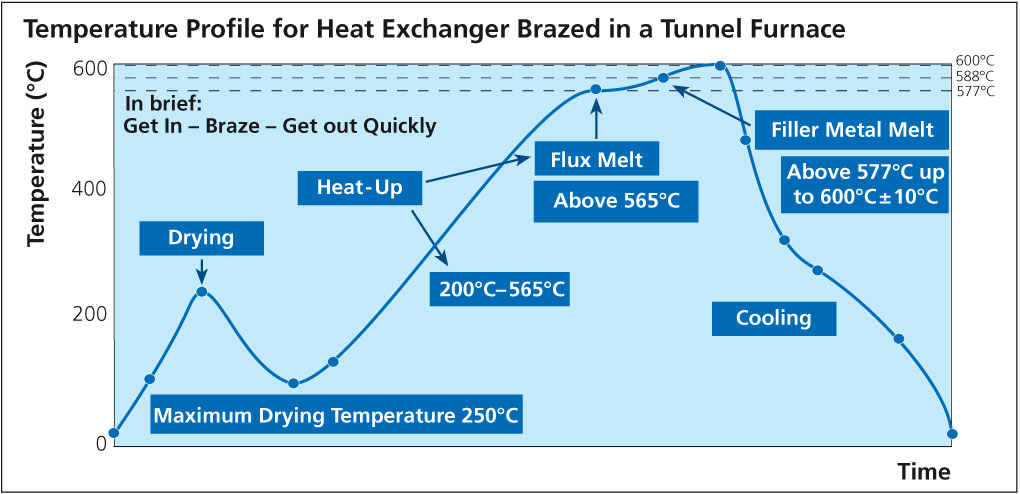
Die Liquidustemperatur des Lötmetalls wird häufig zur Kategorisierung des Aluminiumlötens verwendet:
Hochtemperaturlöten (500-630 °C).
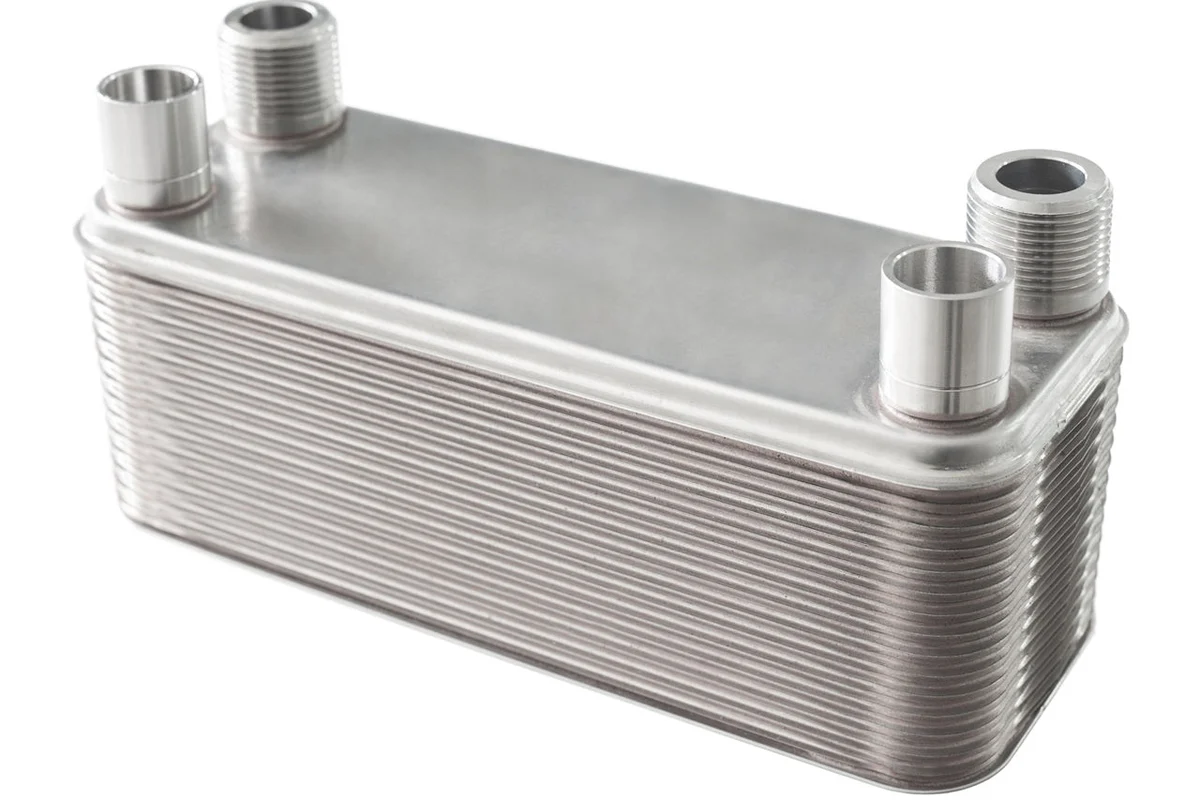
Diese Produktlinie nutzt üblicherweise Aluminium-Silizium (Al-Si)-Füllstoffe. Diese Füllstoffe sind metallurgisch mit dem Grundmetall kompatibel und bieten dadurch hervorragende Benetzungseigenschaften und gute Korrosionsbeständigkeit. Sie werden häufig bei hohen Belastungen, wie beispielsweise in Wärmetauschern, eingesetzt.
Mitteltemperaturlöten (300-500 °C)
Dieser Bereich wird üblicherweise mit Zink-Aluminium-Schweißzusätzen (Zn-Al) verwendet. Sie können bei niedrigeren Verarbeitungstemperaturen eingesetzt werden, müssen aber genau kontrolliert werden, um ein Anbrennen des Grundmetalls zu vermeiden.
Niedrigtemperaturlöten (weniger als 300 °C)
Bei diesem Verfahren werden organische Flussmittel verwendet, und es wird oft als dem Weichlöten ähnlicher angesehen. Obwohl es für Anwendungen mit geringerer Beanspruchung geeignet ist, weist es eine geringere Festigkeit und Haltbarkeit der Lötverbindungen auf.
Die Wahl des richtigen Temperaturbereichs basiert auf der Legierungszusammensetzung, der Verbindungskonstruktion und den Einsatzbedingungen.
Wählen Sie die Flux-Technologie mit Bedacht.
Die Wahl des Flussmittels ist beim Hartlöten von Aluminium von großer Bedeutung. Herkömmliche Flussmittel in Form von Chloriden wirken durch aggressives Eindringen in die Oxidschicht, können aber, sofern sie nicht abgewaschen werden, korrosive Rückstände hinterlassen.
Eine der größten Verbesserungen betrifft die Flussmittel auf Fluoraluminatbasis. Diese Flussmittel:
- Nicht hygroskopisch (nehmen keine Feuchtigkeit auf) sind
- Verzichten Sie auf nicht-korrosive Rückstände.
- In geringen Mengen in Wasser unlöslich.
Sie eignen sich für das Hartlöten unter kontrollierter Atmosphäre und die Großserienfertigung in der Industrie.
Vakuumlöten als Option für hohe Präzision
Die Oxidentfernung erfolgt beim Vakuumlöten, wobei kein herkömmliches Flussmittel verwendet wird. Entscheidend ist vielmehr Magnesiumdampf. Die Wechselwirkung von Magnesium und Aluminiumoxid reduziert die Oxidschicht und verbessert die Benetzung der Füllstoffe durch Stoffaustausch an den Grenzflächen sowie durch die Senkung der Oberflächenspannung.
Die Vorteile des Vakuumlötens wären:
- Keine Flussmittelrückstände an sauberen Verbindungen.
- Qualitätskontrolle der Abmessungen.
- Gleichbleibende Qualität auch bei komplexeren Baugruppen.
Dies erfordert jedoch eine exakte Steuerung des Prozesses und spezielle Ausrüstung.
Metallurgische Kompatibilität
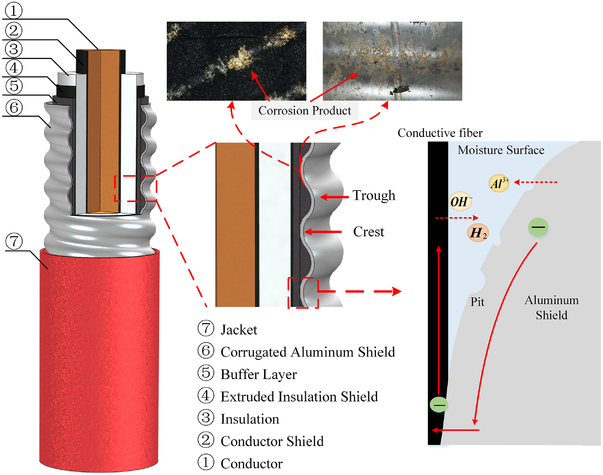
Das Elektrodenpotenzial von Aluminium ist stark negativ, wodurch es in Mischungen mit anderen, inkompatiblen Füllmetallen anfällig für galvanische Korrosion ist. Anwendungen mit Füllstoffen, die Schwermetalle wie Zinn oder Blei enthalten, können zu elektrochemischer Korrosion führen, die unter feuchten oder leitfähigen Bedingungen sehr schnell abläuft.
Um das Risiko zu verringern:
- Enges Gießen des Füllmaterials an die Grundlegierung.
- Es sollte nicht mit ungleichen Metallen vermischt werden, es sei denn, es wird ausreichend isoliert.
- Das Serviceumfeld muss bei der Auswahl der Füllstoffe berücksichtigt werden.
- Durchschmelzen und Erosion vermeiden.
Erosion und Durchschmelzen verhindern
Einige Füllstoffbestandteile, insbesondere Zink, sind bei hohen Temperaturen in Aluminium sehr gut löslich. Bei zu hoher Temperatur oder zu langer Haltezeit kann der geschmolzene Füllstoff durch die Korngrenzen kriechen und diese, insbesondere in dünnen Bereichen, erodieren oder durchschmelzen.
- Minderungsstrategien:
- Temperaturregelung.
- Kürzere, kontrollierte Verweilzeiten.
- Spaltmaße an den Fugen zur Begrenzung des Füllmaterialvolumens.
Optimale Gelenkkonstruktion und Passgenauigkeit
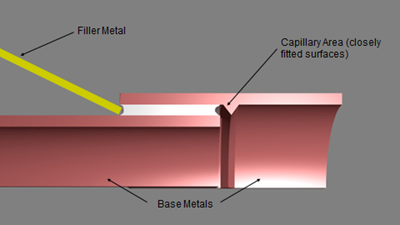
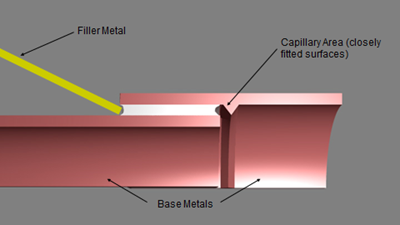
Selbst hochwertige Lötmaterialien können Konstruktionsfehler bei der Aluminiumlöttechnik nicht ausgleichen. Das Löten von Aluminium basiert auf Kapillarwirkung und ist nur bei vorgegebenen Spaltmaßen wirksam.
Zu den allgemeinen Richtlinien gehören:
- Saubere, gleichmäßige Fugenspalten
- Eher glatte Oberflächen, um den Füllstofffluss zu erleichtern.
- Angemessene Anweisung zur Unterstützung der Kapillarfunktion.
- Gut konstruierte Verbindungen minimieren Defekte und verbessern die Wiederholgenauigkeit.
Zusammenfassung: Genauigkeit und Präzision sind der Schlüssel zum Erfolg
Das Hartlöten von Aluminiumwerkstoffen stellt sowohl eine Chance als auch eine Herausforderung dar. Das geringe Gewicht und die hohen Leistungseigenschaften von Aluminium machen es zu einem unverzichtbaren Bestandteil moderner technischer Systeme. Die Bildung von Oxidschichten und die Temperaturempfindlichkeit erfordern jedoch ein strenges und präzises Prozessmanagement. Die Wahl der Füllstoffe und Flussmittel sowie die Temperaturkontrolle während des Lötprozesses basieren auf der Kenntnis des Materialverhaltens und sind somit maßgeblich für den Erfolg.
Man kann sich das Hartlöten von Aluminium auch wie das Schweißen von Eis vorstellen: Die Oxidschicht ist eine gefrorene, hartnäckige Schicht, die sich nur schwer verbinden lässt, und zu viel Hitze zerstört leicht das darunterliegende Grundmaterial. Bei Anwendung geeigneter Methoden und sorgfältiger Ausführung kann das Hartlöten von Aluminium jedoch auch starke und zuverlässige Verbindungen herstellen, die den aktuellen Anforderungen an leichtere und effizientere Konstruktionen gerecht werden.
Warum Sie sich für Dodo Machine entscheiden sollten
Die richtige Ausrüstung und Prozessunterstützung können die Verbindungsqualität und Produktionsstabilität beim Aluminiumlöten in anspruchsvollen Industrieumgebungen messbar verbessern. Von präziser Temperaturkontrolle bis hin zu konstantem Atmosphärenmanagement tragen moderne Lötlösungen dazu bei, oxidbedingte Defekte, Erosionsrisiken und Nacharbeitsquoten zu reduzieren.
Um mehr über professionelle Lötmaschinen und produktionsfertige Lösungen für die Aluminiumverarbeitung zu erfahren, kontaktieren Sie uns bitte. Dodo-Maschine für weitere Einzelheiten.